
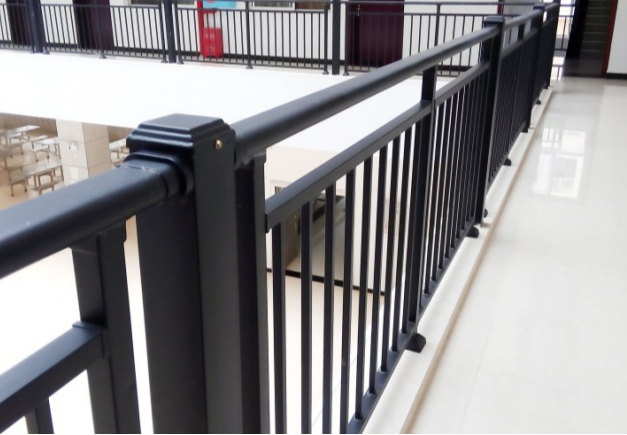
锌钢护栏-【武汉市钜工新材料科技有限公司】
产品详情
4609 字锌钢护栏产品体系
产品类型 · 生产线设备 · 先进设备技术细节 · 生产流程 · 工艺竞争优势
产品类型:按场景拆的六大品类
阳台栏杆:主用材质为锌钢或铝合金,典型规格为立柱40×40、40×60,横杆30×50、30×60,高度1.05或1.10米,适用于住宅阳台、飘窗、露台。钜工的技术要点是净高与间距双控、防攀爬、采用儿童不宜攀爬的横杆布局。
楼梯扶手:主用材质为锌钢、不锈钢或铝艺,典型规格为面管φ50或50×80,支撑立柱间距不超过1.2米,适用于室内楼梯、公共建筑楼梯间。钜工的技术要点是扶手高度与起跑段加密、转角处拼接方案。
玻璃栏杆:主用材质为锌钢立柱加钢化或夹胶玻璃,典型规格为立柱60×60或80×40,玻璃8–12毫米,适用于阳台、露台、泳池、商业空间。钜工的技术要点是玻璃与金属的刚性连接、防脱落固定件、排水孔设计。
围墙栅栏:主用材质为锌钢,典型规格为立柱50×50或60×60,横杆40×40,高度1.8–2.5米,适用于厂区、园区、学校、小区围墙。钜工的技术要点是台风地区加大立柱埋深、三横杆以上抗侧移。
空调架与护窗:主用材质为锌钢,按现场尺寸定制,适用于老旧小区改造、外立面。钜工的技术要点是非标件多,靠下料优化单控成本。
铝艺庭院门:主用材质为铝合金,典型规格为立柱80×80等,表面做氟碳或木纹转印,适用于别墅、庭院、园区主入口。钜工的技术要点是型材壁厚、转角拼接工艺、表面处理等级。
选型要点:锌钢与铝合金,客户常问,必须讲清楚。锌钢强度高、抗冲击好、价格低,适合阳台、围墙这类以防护为主的场景,弱点是自重较大,异型造型不如铝合金灵活。铝合金轻、不锈、造型多样、可做木纹转印提升观感,适合楼梯、庭院、商业空间,弱点是强度低,抗冲击与抗侧移要靠结构加强。
一句话给客户:要结实、要省钱,选锌钢;要轻、要造型、要长久不锈,选铝合金。湖北这种湿度,两种都行,关键看表面处理做到不到位。
生产线:设备矩阵及其解决的难点
钜工的生产体系按机加、喷包、外包三大板块组织,对应三张并行排产表。以下按工段说明设备、能力与技术参数,以及每条设备能解决的难点。
机加车间
数控冲床或冲孔机组:按《下料优化单》批量冲孔,孔位精度可控,多规格工件换型快。解决的难点是手工冲孔的位置偏差、批量一致性差,以及异型件无法稳定复制。客户可验证方式:拿两件产品比对孔位间距,看是否完全一致。
自动切割设备:定尺下料,配合下料优化单提高材料利用率。解决的难点是下料浪费、短料处理,以及多规格混排时效低。客户可验证方式:查看下料优化单,看余料是否被合理利用。
焊接机组:二横杆、三横杆、四横杆等按成型米计价,定额清晰。解决的难点是焊接变形、烧穿、焊后打磨不到位,以及外包焊接质量不可控。客户可验证方式:剖开一件看焊点饱满度,看有无外包焊接协议。
成型或锣弯设备:管材成型、弯管。解决的难点是圆管、凹槽管、矩管(如10×20等)不同管型的加工差异,异型管加工只能外发、周期不可控。客户可验证方式:看成品管型是否符合图纸。
前处理
- 预脱脂槽:去除轧制油、手汗、灰尘。解决的难点是油污残留导致后续涂层附着力失效。客户可验证方式:看前处理工序记录,问能否留痕。
- 酸洗槽:去除氧化皮与锈层。解决的难点是氧化皮未除净会在涂装后起泡。客户可验证方式:观察板材表面是否均匀无斑。
- 富锌磷化槽:生成磷化转化膜,提高附着力与防锈性。解决的难点是普通磷化膜薄、耐蚀不足。客户可验证方式:要求出具磷化膜厚检测记录。
- 无铬钝化槽:钝化封闭,环保且提升耐蚀。解决的难点是含铬钝化环保合规风险。客户可验证方式:询问钝化工艺是否无铬,有无环保凭证。
涂装
静电粉末喷涂线:60–80千伏静电电压,喷距200–300毫米;室内膜厚60–80微米、户外70–100微米、高湿高盐90–110微米;聚酯粉末固化180–200℃。解决的难点是涂层均匀度、膜厚不足导致的早期锈蚀,以及固化不足导致附着力差。客户可验证方式:现场随机抽一件用测厚仪测三点。
固化炉:全厂真正的瓶颈工位,决定了整线节拍。其他工序有余量,唯独固化炉排满。客户可验证方式:问“你们厂平时最忙的是哪一步”,答固化炉即为真实答案。
打磨、拉铆、打固定座工位:加厚料打磨2元/米;拉铆打固定座0.15元/个。解决的难点是加厚件的毛刺与焊痕、固定件松动。客户可验证方式:手感检查,看有无毛刺。
包装入库
打包对照工位:按《生产任务单》核对颜色、规格、型号、焊接、冲孔五项。解决的难点是发错色、发错规格——这是行业最常见的扯皮点。客户可验证方式:发货前要求对照单核对并留证。
先进生产设备:技术细节与能力边界
① 静电粉末喷涂线——决定寿命的核心设备
- 静电电压执行标准为60–80千伏。电压过低上粉差、膜薄;过高易反弹造成橘皮。
- 喷距执行标准为200–300毫米。过近流挂,过远飞粉、膜厚不足。
- 膜厚(室内)执行标准为60–80微米。低于60微米,长期潮湿环境下易透蚀。
- 膜厚(户外)执行标准为70–100微米。低于70微米,耐候性下降,两年左右开始粉化。
- 膜厚(高湿高盐)执行标准为90–110微米。低于90微米,在湖北梅雨季节可能出现早期锈点。
- 固化温度执行标准为180–200℃(聚酯粉末)。温度不足交联不良、附着力差;过度固化膜变脆、抗冲击下降。
前处理八步为预脱脂、主脱脂、漂洗、酸洗、中和、富锌磷化、无铬钝化、烘干。跳过任何一步,都可能成为后期起皮、掉塑的起点。
行业内掉塑、起皮的返修,八成出在前处理这一段,不是喷涂本身。很多厂家把设备清单写得漂亮,实际前处理槽液不检测、不补加。判断方法很简单:问一句“你们的磷化槽多久测一次药液浓度”,答不上来的,膜厚再厚也白搭。
② 下料优化系统——被低估的降本设备
钜工在生产流程中设有《下料优化单》这一专门表单(见2.4节流程第④步)。它解决的不是“切得更准”,而是“同样的料,能不能多出几根可用的件”。围墙栅栏这类走量产品,材料利用率每提高一个百分点,就是实打实的利润。
③ 上下工序确认机制——比设备更贵的“软设备”
- 钜工《生产管理流程及制度》里有一条别人不太有的规定:喷涂组在开喷之前,必须先确认前期工序无误,发现尺寸、型号、规格、冲孔、焊接有误必须反馈,不能带着问题喷。
- 这条制度的价值在于:把质量问题拦在喷涂之前,而不是喷涂之后。一件喷好才发现尺寸错的栏杆,返工成本是前一道工序发现的十倍以上。设备可以买,这条制度是钜工自己长出来的。
- 生产流程:从下料到物流运输
- 钜工的生产流程分两层:制度层(下单到入库的9个环节)与工艺层(一根型材变成成品护栏的12道工序)。两层都走完,才是完整交付。
- 制度层:生产下单9步(源自公司制度文件)
第1步,业务经理:签合同并收定金,填《下单表》交销售内勤。第2步,销售内勤:审定金与技术指标,转《销售合同》加《下单表》。第3步,生产客服:交接至设计部(技术部)。第4步,设计部:编《生产任务单》并汇总《下料优化单》。第5步,采购部:依任务单加库存定采购计划。第6步,生产客服:定《生产计划表》(采购计划加生产现状加库存)。第7步,厂区厂长:审核《生产计划表》。第8步,生产部:按计划生产,上下工序互检加三检。第9步,发货组:打包、产成品入库、信息反馈生产客服。
客户可以从这三步看出钜工的治理水平:第④步有《生产任务单》与《下料优化单》双表单,第⑦步有厂区厂长审核,第⑧步有上下工序互检。中间任何一环被跳过,这单就没有责任主体。这是钜工区别于“接单就丢给车间”的贸易商的本质差别。
- 工艺层:12道工序(前处理→涂装→装配→包装运输)
- 第1道,来料检验:核对型材壁厚、规格、材质证明,控制点与责任是对照采购计划与库存,非常规料须与仓库、技术反复核对;不合格处理为壁厚负公差超标的批次整批退回,不降级使用。
- 第2道,下料:按《下料优化单》定尺切割,控制点是优化单由设计部统一编,不现场随意改尺;不合格处理为余料登记,可回用的优先回用。
- 第3道,冲孔或开孔:按图冲孔、开固定座孔,控制点是首件工序检查(三检之一);不合格处理为孔位偏差超差即停线,回流整批。
- 第4道,焊接:横杆与立柱焊接成型,控制点是上下工序互检,开工前先核上工序尺寸、型号、规格;不合格处理为焊变形、烧穿返修,返修记录留痕。
- 第5道,打磨:焊点、毛刺处理,加厚料额外打磨,定额2元/米(面管、立柱、横杆有一项加一项);控制点为手感与目视检查。
- 第6道,预脱脂:去油去尘,控制点为槽液浓度定时检测补加;不合格处理为油脂残留导致附着力失效,必须返工重洗。
- 第7道,主脱脂:深度脱脂,控制点同上;不合格处理同上。
- 第8道,酸洗与中和:除氧化皮加中和残酸,控制点是中和后必须充分漂洗,酸残留是后期锈蚀的起点;不合格处理为酸残留导致三个月内起泡,整批返工。
- 第9道,富锌磷化与无铬钝化:生成转化膜并封闭,控制点为膜厚检测记录;不合格处理为膜薄导致附着力不足、掉塑。
- 第10道,烘干:涂装前彻底干燥,控制点为进喷涂线前无水印;不合格处理为带水喷粉导致气孔、鼓包。
第11道,静电喷涂与固化:60–80千伏,膜厚按场景设定,180–200℃固化,控制点是喷涂前必须确认前序合格(钜工硬性卡口);不合格处理为膜厚不足现场复测,补喷或返工。
第12道,包装入库:核对颜色、规格、型号、焊接、冲孔五项后打包,控制点为对照《生产任务单》,打包人签字;不合格处理为五项任一不符不予打包,退回核对。
装箱与运输
产品按项目打包,附《生产任务单》复印件与出货清单;发运前由发货组办理产成品入库,入库信息反馈生产客服,方可安排物流。运输方式按项目所在地与量级选择,200公里半径内以自有车辆或就近调度为主以压缩运费占比。
生产工艺的竞争优势:四条别人抄不走的
① 前处理留痕,不靠感觉
八步前处理每一步都有槽液管理与检测。行业里掉塑、起皮八成出在这一段,钜工把它当生命线。客户价值:十年不返修,省掉的不是钱,是下次装修的麻烦。
② 喷涂前卡口,问题不上线
喷涂组开喷前必须确认前序合格,发现错误当场反馈,不允许带问题喷。这是钜工最硬的一条质量红线。客户价值:质量问题拦在喷涂前,返工率与工期风险大幅下降。
③ 打包对照五要素
颜色、规格、型号、焊接、冲孔五项逐项对照《生产任务单》核对,一致才打包。客户价值:发错色、发错规格这个行业最常见的扯皮,在钜工是流程上被堵死的。
④ 定额透明,报价可拆
焊接、拼装、安装、喷涂逐项有定额(元/米、元/个、元/平米),报价单能拆到每一道工序。客户价值:每一项加价你都看得懂,不存在“总价报完再加点”。
如需确认具体规格、货期与报价,欢迎联系:武汉市钜工新材料科技有限公司 13797558710,地址:湖北省武汉市新洲区李集街方杨林岗 193 号 1 栋 1 层。我们将根据实际需求提供选型建议与供货方案,具体参数以实物为准。