
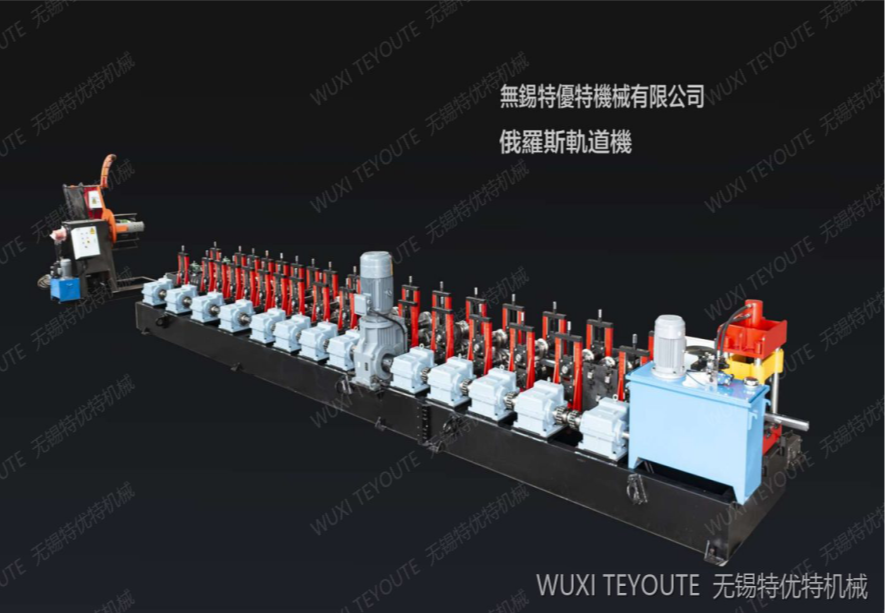
CZ型钢成型机-【无锡特优特机械有限公司】
更新时间:2026-11-02
参考价:面议
品 牌无锡特优特
发货地江苏无锡(全国发货)
供应商无锡特优特机械有限公司
所在地区无锡市锡山区东港镇亚光村工业园
产品详情
1295 字一、设备工作原理
采用重型渐进式冷弯成型工艺,高强平板钢带经多组重载轧辊分步折弯成型轨道轨头、轨腰、轨底轮廓;平板状态完成连接孔、螺栓孔预冲孔,规避成型后冲孔带来型材扭曲;配置多道后置整形机架,针对高强钢材做回弹补偿,严格控制轨面平面度、轨型对称度,抑制扭曲、侧弯;伺服跟踪飞剪实现不停机动态切断;全程冷加工,保留原材料力学性能,成品强度高、互换性好,满足重载行走工况要求。
二、整条生产线配置组成
- 重型液压开卷机:液压涨缩料架,承载 6‑10 吨钢卷,带张力阻尼、液压纠偏,适配厚高强钢带,放料平稳,杜绝抖动、跑偏起皱。
- 厚板重型校平机:多辊厚板校平机构,消除卷材内应力,改善板材翘曲、扭曲,保障冲孔与成型精度。
- 伺服液压冲孔单元:伺服闭环送料,平板预冲轨道螺栓连接孔、定位孔;孔距、孔型触摸屏可调。
- 辊压成型主机(核心):加厚牌坊式重型机架,主轴加粗强化;轧辊选用 Cr12MoV 模具钢,淬火镀硬铬;针对轨道截面优化变形分配,后置多组整形工位,专门补偿高强钢回弹,保证轨型对称、轨面平整。
- 伺服跟踪飞剪切断机构:厚板专用同步跟踪飞剪,不停机切断;合金剪切模具,切断断面毛刺小。
- 出料校正接料台:出料二次矫直,长型材支撑防下坠,成品限位堆叠。
- PLC 触摸屏电控系统:整机伺服闭环控制;型材长度、孔距、产量参数存储调用;故障报警、产量计数,单人值守整线。
三、完整工艺流程
钢卷上料 → 液压开卷放料 → 厚板校平 → 伺服送料平板冲孔 → 多道次辊压轨道成型 → 型材整形校正、回弹补偿 → 伺服飞剪定尺切断 → 成品出料堆叠
四、主要技术参数(标准机型)
- 适用原材料:Q235、Q355 高强碳钢、镀锌钢带
- 加工板厚:2.5‑5.0mm(重载轨道可达 6.0mm)
- 生产型材:帽型、T 型、U 型、C 型工业轨道、行车导轨、矿用轻轨型材
- 成型道次:22‑30 道重型成型机架
- 生产速度:6‑12m/min(随板厚、冲孔数量变化)
- 精度指标:切断长度精度 ±1mm;截面尺寸公差 ±0.4mm;型材直线度≤1.5mm/6m;轨面无波浪、扭曲;轨型对称度良好
- 成品生产长度:1‑6m 任意设定
- 控制方式:PLC + 伺服电机闭环控制系统
五、设备核心特点
- 重型强化机身,适配高强厚板 整机机架、主轴重载设计,针对 Q355 高强钢做回弹补偿,有效解决厚料成型侧弯、扭曲、开口回弹缺陷,轨面平整,滚轮行走平稳无卡顿。
- 平板预冲孔,型材不变形 平板状态完成螺栓孔冲压,孔位精度高,轨道拼接装配精度高,减少后期校正工作量。
- 自动化连续生产,产能高 开卷‑冲孔‑成型‑切断‑出料全流程自动化,替代传统单张折弯工艺,大幅提升产能,降低人工成本,适合轨道型材大批量生产。
- 轧辊耐磨耐用 轧辊淬火镀硬铬,抗冲击耐磨损;液压电气模块化,故障自诊断,维护检修便捷。
- 多规格兼容 更换轧辊工装,可切换多种截面工业轨道,覆盖轻、中、重载轨道型材生产。
六、产出产品与适用行业
产出产品:行车轨道、起重机导轨、矿用轻型轨道、输送设备轨道、工程机械行走导轨型材。 适用行业:起重设备配件厂、矿山机械配套企业、物流输送设备厂、冷弯型材加工厂。
如需确认具体规格、货期与报价,欢迎联系:无锡特优特机械有限公司 13373655208,地址:无锡市锡山区东港镇亚光村工业园。我们将根据实际需求提供选型建议与供货方案,具体参数以实物为准。