
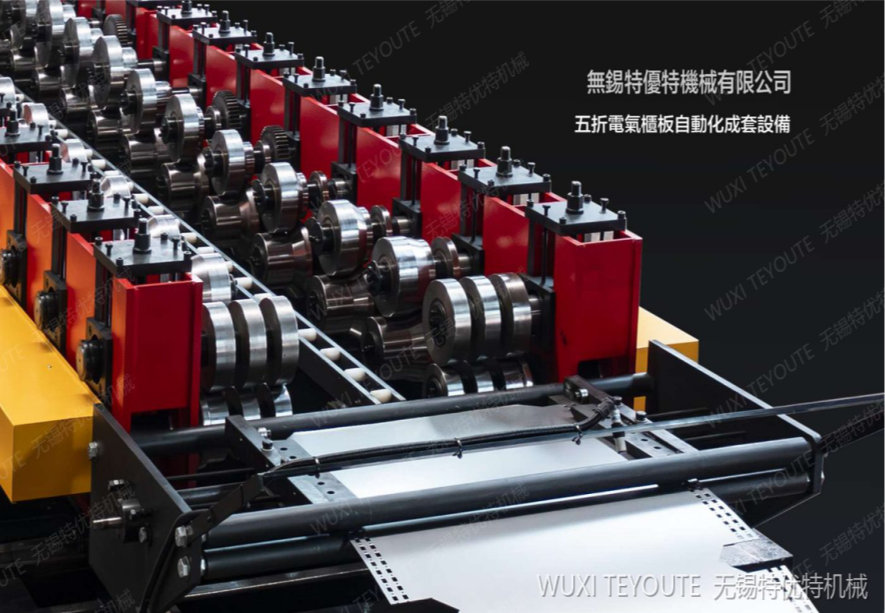
冷弯成型机-【无锡特优特机械有限公司】
更新时间:2026-11-02
参考价:面议
品 牌无锡特优特
发货地江苏无锡(全国发货)
供应商无锡特优特机械有限公司
所在地区无锡市锡山区东港镇亚光村工业园
产品详情
1406 字一、设备工作原理
采用渐进式多道次冷弯成型工艺,平板钢带在平板状态完成模数安装孔、定位孔冲压,避免成型后冲孔造成型材扭曲;多组轧辊分步完成五道连续折弯,形成五折型材专用凹槽与折边结构;配置多组整形机架做角度回弹补偿,保证折弯角度、槽腔尺寸稳定;伺服跟踪飞剪实现不停机定尺切断;全程冷加工,不破坏板材表面镀层,型材刚性好,批量产品互换装配精度高。
二、整条生产线配置组成
- 液压开卷机:液压涨缩料架,承载 5‑8 吨钢卷,带张力阻尼、放料纠偏,钢带输送平稳防跑偏起皱。
- 校平机:多辊精密校平,消除卷材翘曲与内应力,保证板面平整,保障冲孔与成型精度。
- 伺服液压冲孔单元:伺服闭环送料,平板预冲孔,冲柜体模数孔、安装定位孔;孔距、孔型触摸屏可调,冲孔精度高,型材无变形。
- 辊压成型主机(核心):牌坊式闭式重型机架,成型道次 20‑26 道;轧辊采用 Cr12MoV,淬火镀铬 HRC58‑62;针对五折五道折弯专门分配变形量,后置多道整形工位,补偿钢材回弹,控制折弯角度、槽口尺寸,抑制扭曲、翘曲缺陷。
- 伺服跟踪飞剪切断机构:动态同步跟踪切断,生产无需停机;专用切断模具,切断端面毛刺小。
- 出料接料堆叠台:型材出料输送、限位、自动堆叠,方便转运后续喷涂工序。
- PLC 触摸屏电控系统:整机伺服闭环控制;型材长度、孔距、产量参数触摸屏存储调用;故障报警、生产计数,单人操作整线。
三、完整工艺流程
钢卷上料 → 液压开卷放料 → 板材校平 → 伺服送料定位 → 平板在线冲孔(模数孔、安装孔) → 多道次辊压五折折弯成型 → 型材整形校正、回弹补偿 → 伺服飞剪定尺切断 → 成品出料堆叠。
四、主要技术参数(标准机型)
- 适用原材料:SPCC 冷轧板、热镀锌钢带、锌铝镁钢带
- 加工板厚:1.0‑2.0mm(主流 1.2‑1.5mm)
- 生产型材:电气柜 ES 五折立柱型材,适配标准五折柜体框架
- 成型道次:20‑26 道
- 生产速度:8‑15m/min(随冲孔数量变化)
- 精度指标:切断长度精度 ±0.8‑1mm;冲孔位置精度 ±0.3mm;折弯角度误差≤±0.5°;型材直线度≤1.5mm/3m;截面槽口公差 ±0.3mm
- 成品生产长度:0.5‑3.0m 可任意设定
- 控制方式:PLC + 伺服电机闭环控制系统
五、设备核心特点
- 平板预冲孔工艺,型材不变形 钢带平板状态完成模数孔冲压,区别于成型后冲孔,杜绝型材扭曲变形,孔位精度高,柜体内部安装条、元器件装配顺畅。
- 多重整形回弹补偿,成型精度高 针对五折五道折弯结构优化轧辊道次,后置整形机架补偿材料回弹;折弯角度、凹槽尺寸一致性好,多根型材互换拼装,柜体门缝间隙均匀,满足电控柜装配标准。
- 自动化程度高,产能大 开卷‑冲孔‑五折成型‑切断‑出料全流程连续自动化,替代传统单张板材数控折弯工艺,大幅减少工序、降低人工,适合大批量标准化五折柜体型材规模化生产。
- 轧辊耐磨,维护便捷 轧辊经淬火镀铬,耐磨使用寿命长;液压、电气模块化,故障报警提示,检修保养简单。
- 一机多用拓展 更换轧辊工装,可兼容部分简易九折型材、电气柜横梁、竖梁型材生产。
六、产出产品与适用行业
产出产品:仿威图 ES 五折电气柜立柱型材,用于拼装 PLC 控制柜、低压配电柜、工控机柜、壁挂电气箱框架。 适用行业:电控柜成套设备厂、高低压电气设备企业、机柜钣金加工厂、工业自动化设备配套厂。
如需确认具体规格、货期与报价,欢迎联系:无锡特优特机械有限公司 13373655208,地址:无锡市锡山区东港镇亚光村工业园。我们将根据实际需求提供选型建议与供货方案,具体参数以实物为准。